Hold dig opdateret med Zhuoyans seneste udviklinger, herunder virksomhedsnyheder, teknologiske gennembrud, brancheindsigt og information om vores F&U-samarbejder og anerkendte resultater.
Afsvovlingsudstyr fungerer under krævende kemiske og termiske forhold, især når det udsættes for korrosive reaktionsmedier og højtemperaturprocesstrømme. Valg af en passende anti-korrosionsbelægning kræver overvejelse af den kemiske sammensætning, driftstemperatur, substratmateriale, udstyrsstruktur og påkrævet belægningstykkelse.
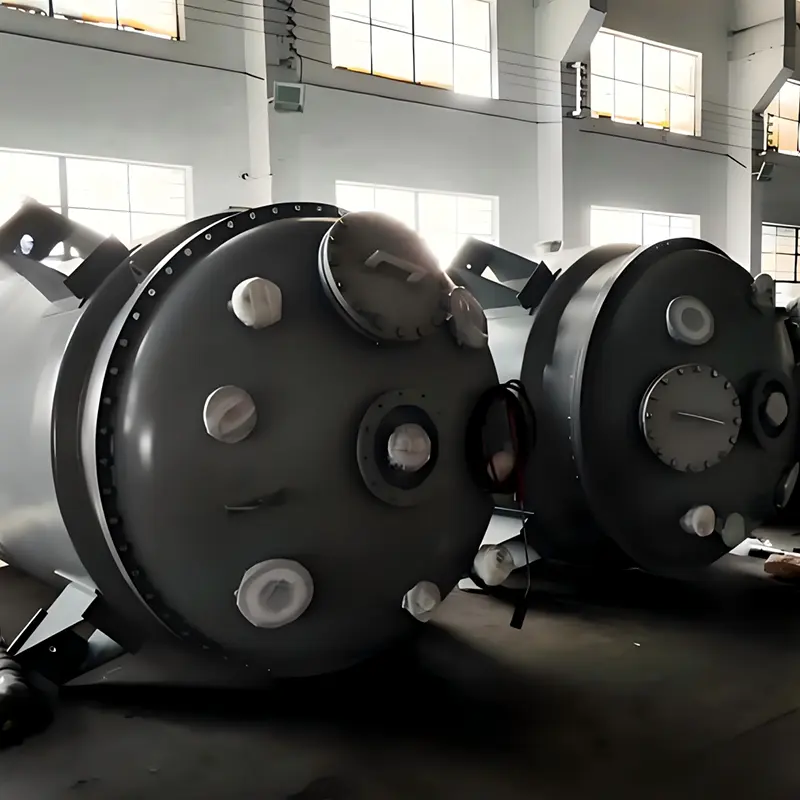
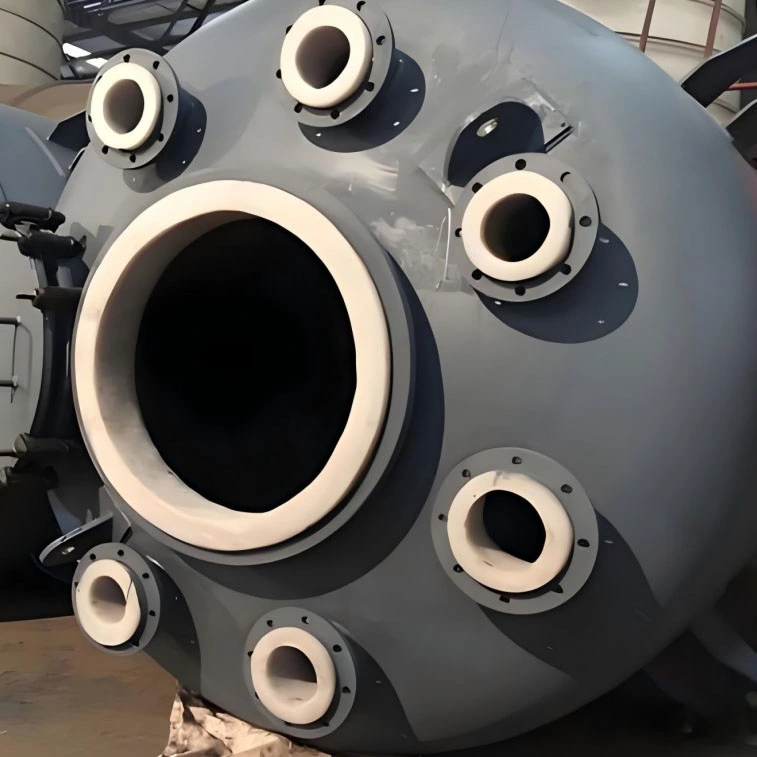
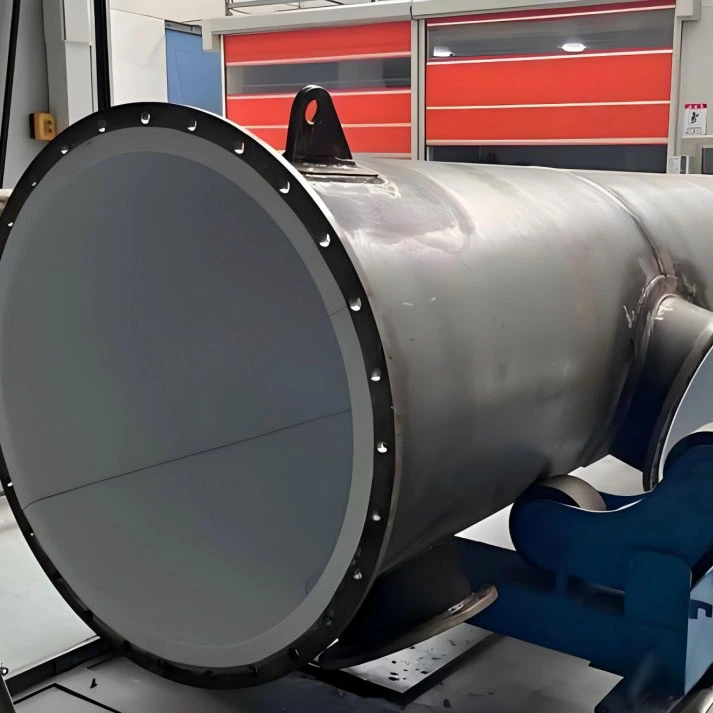
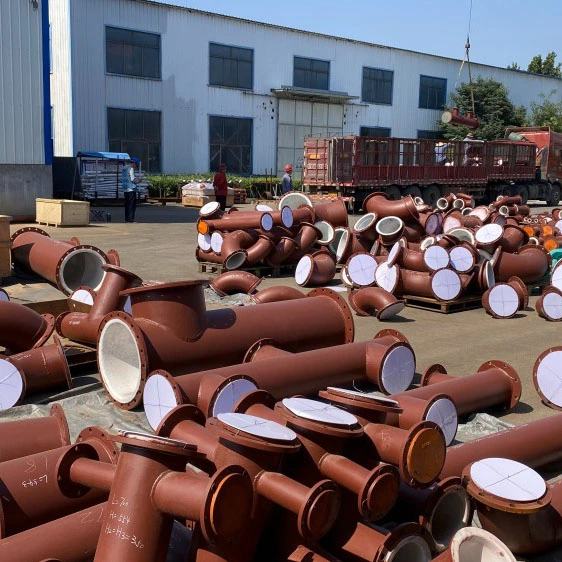
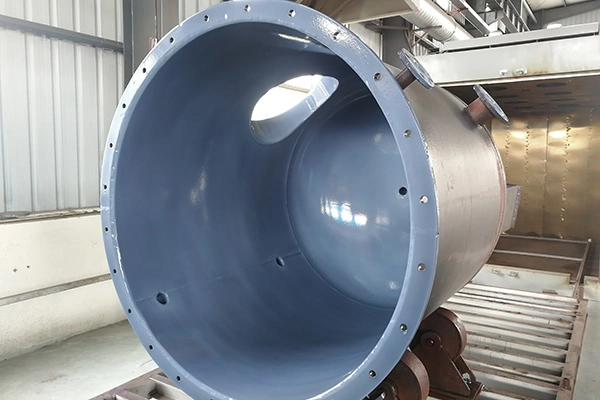
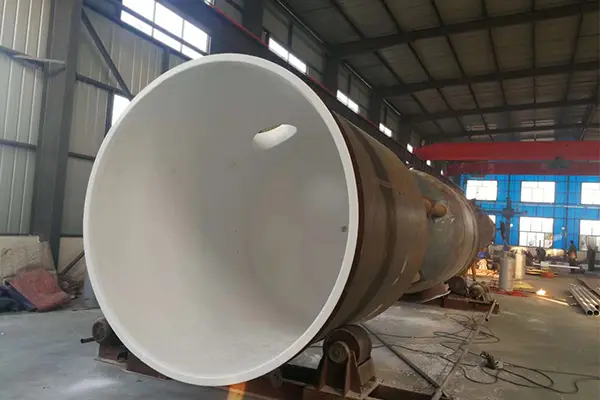
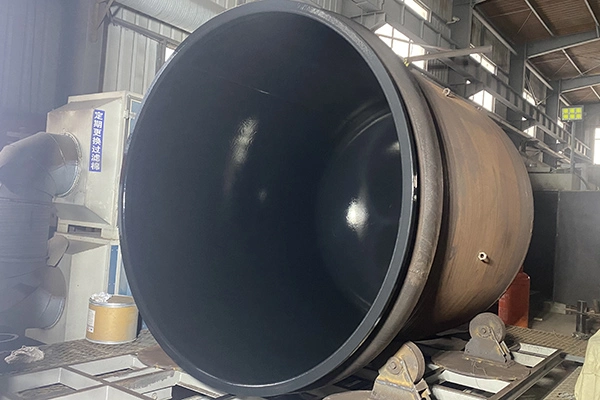
Almindelige belægningsmuligheder til industrielle anti-korrosionsapplikationer omfatter PFA, FEP, ETFE (F40) og HALAR (F30). Det passende materiale og påføringsmetode afhænger af den specifikke udstyrskonfiguration og servicebetingelser. For våde afsvovlingskondensatorer kræves der særlig opmærksomhed ved flangetætningsoverflader, rørplader, indvendige gitre og bund-U-formede syretanke, hvor belægningens ensartethed, kompleks geometri og termisk eksponering kan påvirke den langsigtede ydeevne.
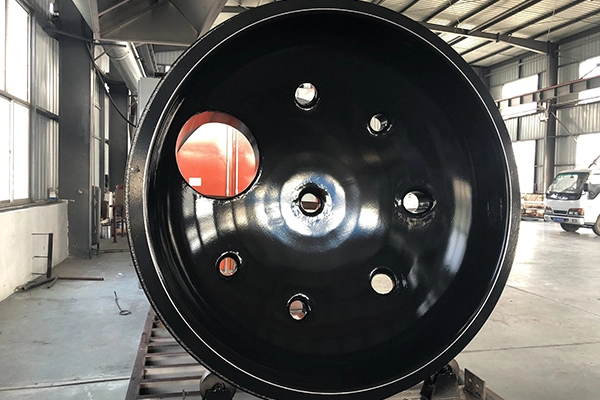
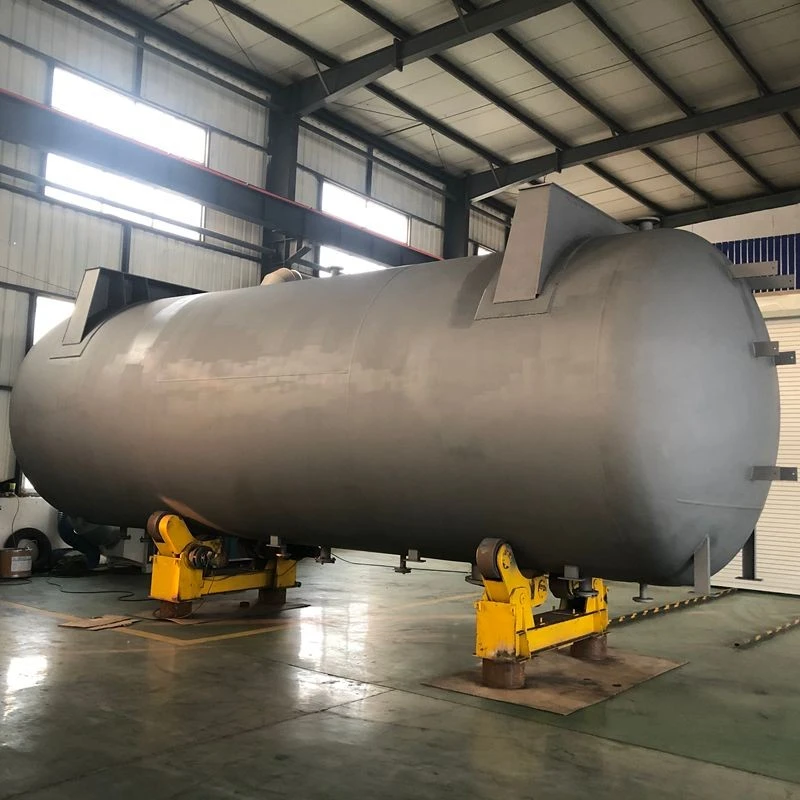
De angivne maksimale emnemål for sprøjtning er op til Ø3,8 m × 3,8 m × 8,2 m. Egnetheden af disse dimensioner skal bekræftes i forhold til den faktiske emnegeometri og kravene til den valgte belægningsproces.
Før du vælger en anti-korrosionsbelægning til afsvovlingsudstyr, bør driftsmiljøet være klart defineret. Følgende oplysninger er særligt vigtige:
Disse betingelser udgør grundlaget for evaluering af kemisk kompatibilitet, valg af belægning, krav til påføring og inspektionskriterier. Et belægningsmateriale bør ikke udelukkende vælges ud fra dets generelle korrosionsbestandighed; dets egnethed skal bekræftes for den faktiske kemiske sammensætning og driftsmiljø.
Adskillige fluorpolymerbelægningsmaterialer bruges i industrielle korrosionsbeskyttelsesanvendelser. Hver har specifikke materialeegenskaber, og den passende mulighed bør bestemmes i henhold til procesmediet, temperaturen, substratet og udstyrskonfigurationen.
| Belægningsmateriale | Ansøgningsovervejelser |
|---|---|
| PFA | Betragtes til anvendelser, der kræver kemisk resistens og en fluorpolymer-coated indvendig overflade, underlagt de specificerede servicebetingelser. |
| FEP | Anvendes til udvalgte korrosionsbeskyttelsesanvendelser, hvor materialeegenskaber og driftsgrænser opfylder proceskravene. |
| ETFE (F40) | Anvendes til specificerede belægningsapplikationer, herunder udvalgte kondensatorkomponenter, i henhold til den nødvendige temperatur og kemiske forhold. |
| HALAR (F30) | Anvendes til udvalgte industrielle anti-korrosionsbelægningsapplikationer. Dets egnethed skal bekræftes til det særlige kemiske medium og driftsmiljø. |
Disse materialers korrosionsbestandighed og temperaturydeevne er ikke identiske. Kemisk sammensætning, koncentration, eksponeringsvarighed, belægningskonstruktion og de forhold, der opleves af individuelle udstyrskomponenter, bør alle gennemgås, før belægningssystemet færdiggøres.
Den specificerede anti-korrosionsbelægningstykkelse kan variere fra 0,3 mm til 1,5 mm, afhængigt af kundens krav og det valgte belægningssystem. Den påkrævede tykkelse bør defineres før produktion og verificeres ved hjælp af en inspektionsmetode, der passer til belægningen og udstyrsdesignet.
Ensartethed er især vigtig omkring åbninger, flangetætningsflader og andre geometrisk komplekse områder. Overdreven belægningsophobning eller ujævn påføring kan forstyrre de tilsigtede komponentdimensioner og tætningsarrangementer. Den færdige belægning skal opfylde de aftalte tykkelses- og acceptkriterier.
Underlagsmaterialer, der overvejes til industrielle anti-korrosionsanvendelser, omfatter:
Den passende overfladeforberedelse og påføringsprocedure afhænger af underlagsmaterialet. Ikke enhver belægningsproces er egnet til ethvert underlag, så kompatibilitet, overfladeforberedelse og krav til vedhæftning bør evalueres for den specifikke kombination af belægning og basismateriale.
En kontrolleret sprøjteproces er afgørende for at opnå den specificerede belægningstilstand. Den nøjagtige procedure afhænger af det valgte materiale, substrat, udstyrsgeometri og fremstillingskrav.
Procesparametre bør styres i henhold til det valgte materiale og underlag. Der bør lægges særlig vægt på belægningens ensartethed og forebyggelse af belægningsløb omkring huller, flangeflader og andre kritiske områder.
De anførte belægningsfarver inkluderer:
Farvetilgængelighed bør bekræftes for det valgte belægningsmateriale og påføringskrav.
Våde afsvovlingskondensatorer kan konfigureres lodret eller vandret. Deres interne strukturer og driftsbetingelser er forskellige, så valg af belægningsmateriale, krav til tykkelse og konstruktionsdetaljer bør vurderes for hver komponent i stedet for at påføres ensartet over hele kondensatoren.
En vertikal våd afsvovlingskondensator beskrives som havende fire hovedsektioner: topdækslet, øvre rørplade, nedre rørplade og nederste U-formede syretank. Hver sektion har forskellige krav til kontakttemperatur og belægning.
| Komponent | Specificeret belægning | Belægningstykkelse | Angivet kontakttemperatur | Nøgleovervejelser |
|---|---|---|---|---|
| Topdæksel | ETFE (F40) eller HALAR (F30) sprøjtning | 1 mm | Ikke over 120°C | Hold flangetætningsoverfladen fri for belægningsforløb og bibehold ensartet belægningstykkelse. |
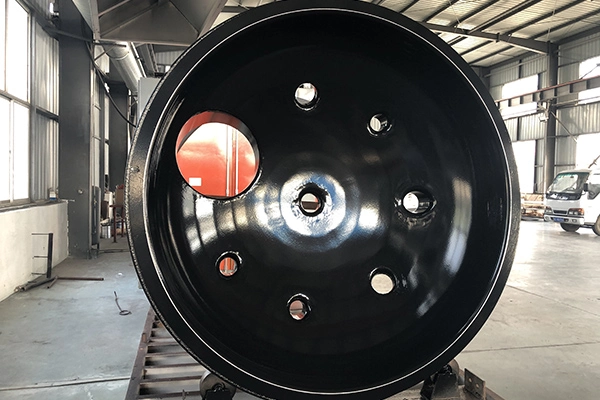
| Øverste rørplade | ETFE (F40) eller HALAR (F30) sprøjtning | 1 mm | Ikke over 150°C | Undgå, at belægningen løber rundt om hullerne, og bevar ensartet dækning på tværs af pladen. |
| Nedre rørplade | PFA sprøjtning | 1 mm | Cirka 260°C | Vær særlig opmærksom på hullerne, undgå belægningsforløb og ujævn tykkelse. |
| Bund U-formet syretank | PTFE foring eller PFA sprøjtning | Skal bekræftes for den valgte proces | Maksimal driftstemperatur angivet til op til 290°C | Kompleks geometri og krævende termiske forhold kræver en specifik konstruktions- og beskyttelsesgennemgang. |
ETFE (F40) eller HALAR (F30) sprøjtning er specificeret til topdækslet, med en belægningstykkelse på 1 mm og en oplyst kontakttemperatur på højst 120°C. Flangetætningsoverfladen kræver særlig opmærksomhed, fordi belægningsforløb eller overdreven ophobning kan påvirke tætningsgrænsefladen. Belægningen skal være ensartet over den specificerede overflade.
Den øverste rørplade er specificeret til ETFE (F40) eller HALAR (F30) sprøjtning, med en tykkelse på 1 mm og en angivet kontakttemperatur, der ikke overstiger 150°C. Hullerne kræver omhyggelig påføringskontrol for at forhindre belægningsforløb og opretholde den tilsigtede geometri.
PFA-sprøjtning er specificeret til den nederste rørplade, med en tykkelse på 1 mm og en oplyst kontakttemperatur på ca. 260°C. Da pladen indeholder flere huller og overgange, er belægningens ensartethed og kontrol af materialeophobning vigtige inspektionsovervejelser.
To konstruktionsmuligheder er identificeret for den nederste U-formede syretank: PTFE-foring og PFA-sprøjtning. Tankens geometri kan gøre begge processer udfordrende, mens den angivne maksimale driftstemperatur kan nå 290°C.
De medfølgende designoplysninger specificerer et 300-500 mm syrefast murstenlag over den coatede overflade for at hjælpe med at begrænse direkte termisk eksponering og påvirkning. I betragtning af de krævende temperaturforhold bør belægningsmaterialet, det beskyttende lag, grænsefladedetaljer og den komplette konstruktion verificeres i forhold til de faktiske proceskrav, før designet færdiggøres.
En vandret våd afsvovlingskondensator beskrives som havende fem hovedsektioner: topdækslet, afdugningsgitterpladen, tresektionsrørsektionen, pakningsgitterpladen og den nederste U-formede syretank.
| Komponent | Specificeret belægning | Belægningstykkelse | Angivet kontakttemperatur | Nøgleovervejelser |
|---|---|---|---|---|
| Topdæksel | PFA sprøjtning | 1 mm | Cirka 180°C | Bekræft belægningens ensartethed og tilstanden af relevante forbindelsesflader. |
| Afdugning af gitterplade | PFA sprøjtning | 1 mm | Cirka 180°C | Tjek dækning på tværs af gitterstrukturen og dens komplekse geometrier. |
| Tredelt rørsektion | PFA sprøjtning | 1 mm | Cirka 200-250°C | Bekræft belægningens egnethed til den angivne temperatur og det faktiske procesmedium. |
| Pakkegitterplade | Skal bekræftes | Skal bekræftes | Skal bekræftes | Bestem belægnings- og driftskravene ud fra komponentens specifikke serviceforhold. |
| Bund U-formet syretank | PTFE foring eller PFA sprøjtning | Skal bekræftes for den valgte proces | Maksimal driftstemperatur angivet til op til 280°C | Gennemgå konstruktionsmetoden, kompleks geometri og påkrævet termisk beskyttelse. |
PFA-sprøjtning er specificeret til topdæksel og afdugningsgitterplade, med en belægningstykkelse på 1 mm og en oplyst kontakttemperatur på ca. 180°C. Afdugningsgitterpladen indeholder mere kompleks overfladegeometri end en flad plade, hvilket gør ensartet dækning og inspektion særlig vigtig.
Den tredelte rørsektion er specificeret til PFA-sprøjtning i en tykkelse på 1 mm, med et angivet kontakttemperaturområde på ca. 200–250°C. Belægningsspecifikationen bør vurderes i forhold til det faktiske procesmedium og driftscyklus, herunder temperaturvariationer under drift.
Pakningsgitterpladen er identificeret som en af de fem hovedsektioner af den vandrette kondensator, men et specifikt belægningsmateriale, tykkelse og kontakttemperatur er ikke angivet i den medfølgende information. Disse parametre skal bekræftes i henhold til komponentens faktiske driftsforhold og korrosionsbeskyttelseskrav.
PTFE-foring og PFA-sprøjtning er begge identificeret som potentielle konstruktionsmetoder for den nederste U-formede syretank. Komponentens komplekse form kan besværliggøre belægningspåføring eller montering af beklædning, og den angivne maksimale driftstemperatur kan nå 280°C.
De medfølgende designoplysninger specificerer et 300-500 mm syrefast murstenlag over den coatede overflade for at hjælpe med at reducere direkte termisk eksponering og påvirkning. Egnetheden af dette beskyttelsesarrangement bør vurderes som en del af det komplette udstyrsdesign, inklusive den faktiske temperaturprofil og kravene til belægnings- eller foringssystemet.
De angivne temperaturværdier for individuelle kondensatorsektioner er applikationsspecifikke designindgange. De bør ikke fortolkes som universelle driftsgrænser for PFA-, FEP-, ETFE-, HALAR- eller PTFE-foret udstyr.
Den faktiske egnethed af en belægning eller foring afhænger af flere faktorer:
Før du vælger et belægningsmateriale eller godkender et kondensatordesign, bør de angivne temperaturer og konstruktionsdetaljer kontrolleres i forhold til de faktiske procesforhold. Hvor en komponent fungerer tæt på et materiales specificerede grænse, kræver den komplette samling og eventuelle yderligere beskyttelsesforanstaltninger særlig opmærksomhed.
Anti-korrosionssprøjtning til afsvovlingsudstyr kræver koordineret overvejelse af belægningsmateriale, substrat, tykkelse, udstyrsgeometri, driftstemperatur og kemisk kompatibilitet. PFA, FEP, ETFE (F40) og HALAR (F30) giver forskellige materialemuligheder til udvalgte industrielle applikationer, men det endelige valg skal baseres på de faktiske driftsforhold.
Våde afsvovlingskondensatorer kræver komponent-for-komponent evaluering, fordi topdæksler, rørplader, gitterstrukturer og bund-U-formede syretanke kan opleve forskellige temperaturer og give forskellige belægningsudfordringer. Der bør lægges særlig vægt på flangetætningsoverflader, huller, komplekse geometrier og komponenter, der udsættes for krævende termiske forhold.
Klare driftsdata, en passende belægningsproces, definerede inspektionskriterier og verifikation af den komplette konstruktion danner grundlag for en passende anti-korrosionsløsning. Endelige belægningsspecifikationer og beskyttelsesarrangementer skal bekræftes i forhold til udstyrsdesignet og de faktiske proceskrav før fremstilling og drift.